Rehber · okuma süresi yaklaşık 7 dk
Sac levha açınımı nasıl yapılır: K faktörü, büküm tablosu, DXF
Bükümlü bir sac parçanın lazerde kesilecek düz hâline açınım denir. Doğru ölçü için sacın bükümde ne kadar uzadığını, yani büküm payını bilmek gerekir; o da K faktörüne bağlıdır. SelviCAD hesabı sizin yerinize yapar: parçayı çizersiniz, Açınım'a basarsınız, DXF'i lazerciye verirsiniz.
Açınım neden hesaplanır?
Sac bükülürken iç yüzü kısalır, dış yüzü uzar. İkisinin arasında uzunluğu değişmeyen bir çizgi kalır: nötr eksen. Açınım boyu bu eksene göre hesaplanır. Parçanın dış ölçülerini düz toplarsanız kesilen levha gerekenden uzun çıkar, bükünce ölçü tutmaz.
Düz boy, düz kısımların toplamına her bükümün payının eklenmesiyle bulunur. Büküm payı, bükümün nötr eksen boyunca yayıdır.
K faktörü nedir, kaç alınır?
K faktörü, nötr eksenin sacın iç yüzünden uzaklığının sac kalınlığına oranıdır. 0 ile 1 arasında bir sayıdır (SelviCAD bu aralığın dışını kabul etmez); pratikte çoğunlukla 0,3 ile 0,5 arasında kalır. İç yarıçap kalınlığa göre küçüldükçe K de küçülür.
Büküm payı = açı (radyan) × (R + K × t)
R bükümün iç yarıçapı, t sac kalınlığıdır; 90° yaklaşık 1,5708 radyandır. SelviCAD varsayılan olarak K = 0,44 kullanır. Taban Flanş panelindeki Abkant bölümünde “K faktörünü tablodan al” kutusunu işaretlerseniz K, malzemeye, kalınlığa ve iç yarıçapa göre aşağıdaki tablodan gelir.
| Malzeme | R/t = 0,5 | R/t = 1 | R/t = 2 | R/t = 3 | R/t = 5 |
|---|---|---|---|---|---|
| Çelik (St37, St52, DKP) | 0,33 | 0,38 | 0,42 | 0,44 | 0,47 |
| Paslanmaz | 0,36 | 0,40 | 0,44 | 0,46 | 0,48 |
| Alüminyum | 0,30 | 0,35 | 0,40 | 0,43 | 0,46 |
| Bakır / pirinç | 0,30 | 0,35 | 0,39 | 0,42 | 0,45 |
Bunlar başlangıç değerleridir. Gerçek K makineye, kalıba ve malzeme partisine göre değişir; makinenizin tablosu ve bir deneme bükümü esastır. Kendi ölçtüğünüz değerleri Abkant Tablosu'ndaki K tablosuna yazabilir, istediğiniz zaman varsayılana dönebilirsiniz.
Adım adım: sac parçadan DXF'e
Hazır bir örnekle başlamak isterseniz Dosya → Örnekler → Sac kutu (açınımlı) parçasını açın: 1,5 mm sac, dört kenar flanşı ve montaj delikleri hazırdır. Kendi parçanızda adımlar şöyle:
Sac eskizini çizin
Sac Levha sekmesinde Eskiz'e basın, bir düzlem seçin ve parçanın düz hâlini kapalı bir profil olarak çizip ölçülendirin; eskizden çıkın. Açık bir çizgi çizerseniz bükümlü bir şerit olur: köşeleri büküm olur, genişliği ayrıca girersiniz.
Taban Flanş ile sac yapın
Sac kalınlığını, iç büküm yarıçapını ve K faktörünü yazın (varsayılan K 0,44). Abkant bölümünde “Alt kalıp” seçerseniz büküm yarıçapı o kalıbın havada büküm yarıçapı olur.
Kenarları bükün
Kenar Flanşı'na basın, düz bir kenar seçin, uzunluğu ve açıyı (varsayılan 90°) yazın. Aynı sekmede Kenar Kıvırma, Çevresel Flanş (köşeleri gönyeli kapanan zincirleme flanş), Kademe ve Çizgiyle Büküm de var; Açılı Flanş 45° için hazırdır.
Delikleri ve kesimleri açın
Eskiz ve Kesme (ya da Delik Sihirbazı) ile delik ya da yuva açın. Hesapla sekmesindeki Tasarım Denetimi, deliğin kenara ya da büküme çok yakın olduğunu söyler: sacta kenara ve başka bir kesime en az 2 × kalınlık, büküme en az 2,5 × kalınlık + büküm yarıçapı uzaklık beklenir.
Açınım'a basın
Parça düzleşir, büküm çizgileri görünür. Aynı düğmeye yeniden basarsanız (ya da ağaçta Açınım'ı bastırırsanız) parça katlı hâline döner.
Sac Kesim Listesi'ne bakın
Açınım ölçüsünü (uzunluk × en), kesim boyunu, delik ve büküm sayısını, kütleyi ve büküm tablosunu görürsünüz. Excel (.xlsx) ya da CSV olarak kaydedebilirsiniz.
DXF Al ile dosyayı kaydedin
Sac Levha sekmesinde DXF Al'a basın. Dosya milimetre birimindedir; büküm çizgileri ve notları ayrı katmanlardadır (aşağıda).
Gerekirse abkantı ve levhayı planlayın
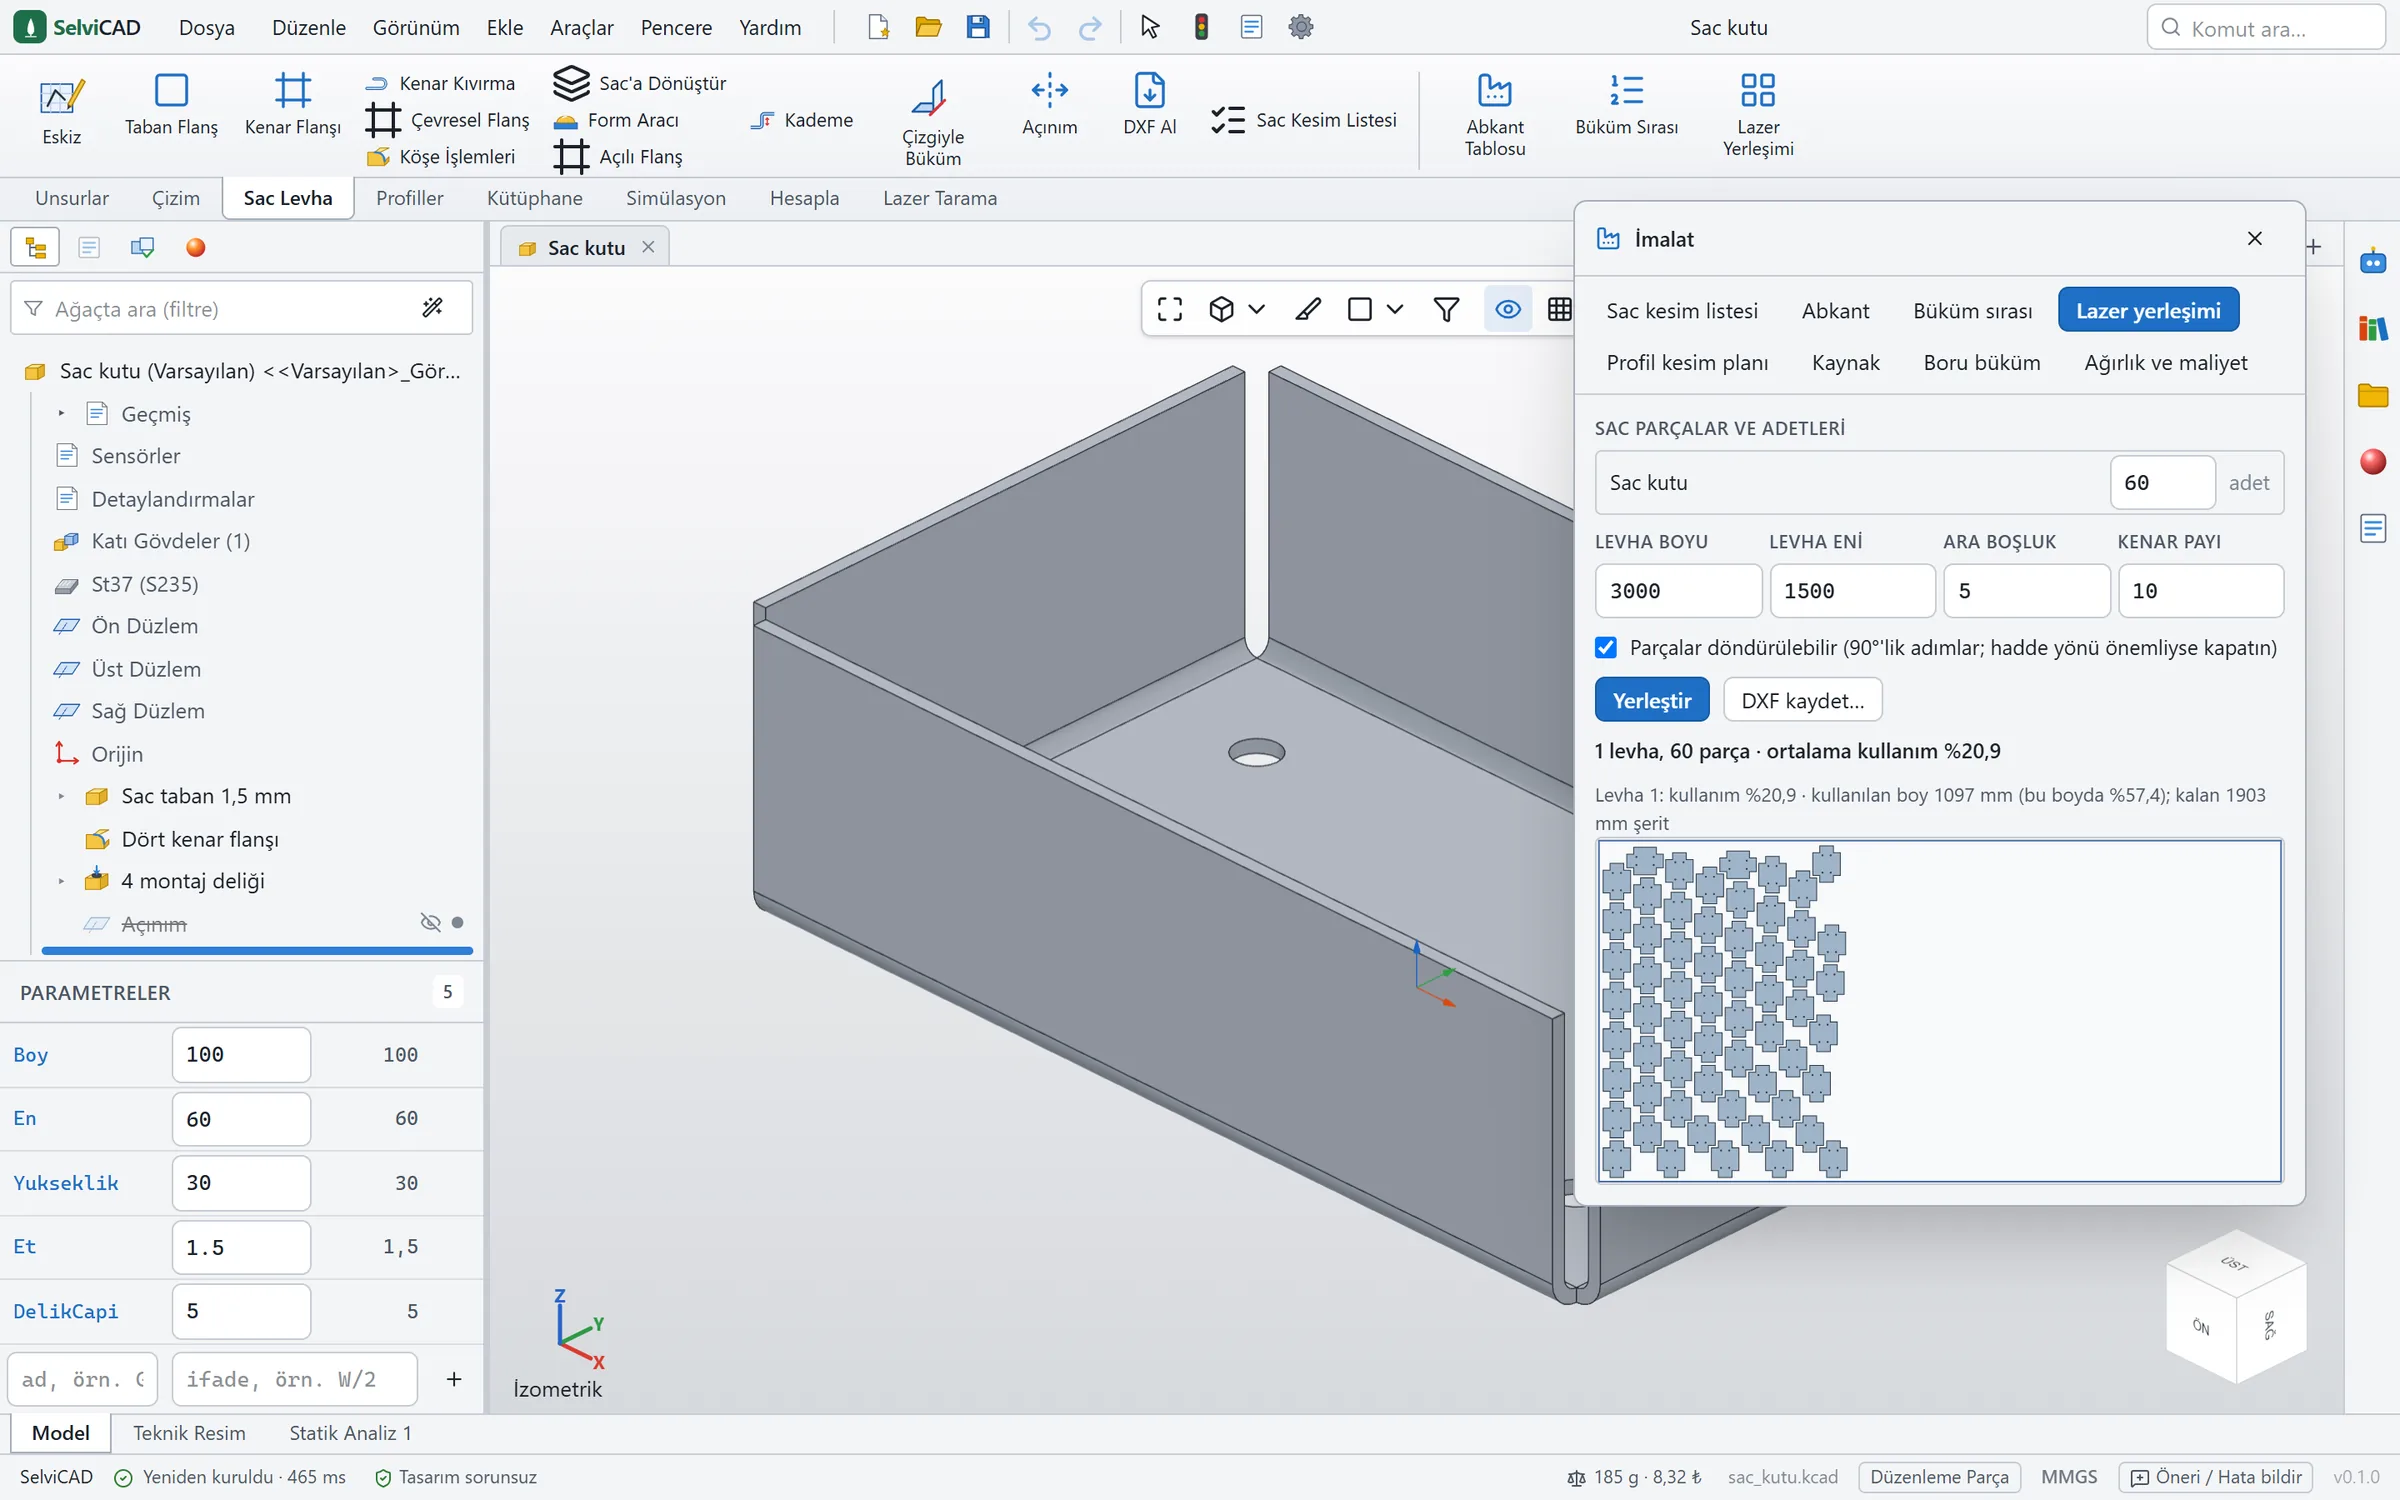
Büküm Sırası, abkantta hangi bükümün önce yapılacağını gösterir; her adımda parçanın bıçağa, kalıba ya da makineye çarpıp çarpmadığını modelde adım adım izlersiniz. Lazer Yerleşimi seçtiğiniz parçaların açınımlarını levhaya en az fireyle dizer ve kullanım yüzdesiyle tek DXF verir.
Elle kontrol: küçük bir örnek
Hesabın nasıl çalıştığını görmek için: 100 × 60 mm, 2 mm kalınlığında bir levha; 60 mm'lik üst kenarına 20 mm'lik 90° kenar flanşı. İç yarıçap 2 mm, K = 0,44.
- Büküm payı: 1,5708 × (2 + 0,44 × 2) = 1,5708 × 2,88 ≈ 4,52 mm.
- Flanşın düz kısmı: flanş uzunluğu sacın dış yüzünden ölçülen yüksekliktir; bükümün dış yarıçapı (2 + 2 = 4 mm) bundan düşer: 20 − 4 = 16 mm.
- Açınımın eni: 60 + 4,52 + 16 = 80,52 mm. Boyu 100 mm kalır.
Sac Kesim Listesi'nde Açınım sütununda yaklaşık 100 × 80,5 görmeniz gerekir. K'yi tablodan (çelik, R/t = 1 için 0,38) alırsanız büküm payı 4,34 mm olur; tek bükümde 0,19 mm fark küçük görünür, ama dört bükümlü bir parçada fark 0,75 mm'ye yaklaşır. İlk parçayı deneme bükümüyle doğrulamanın nedeni budur.
Büküm tablosu ve abkant
İki ayrı tablo işinize yarar.
Büküm listesi: Sac Kesim Listesi
Açınım ölçüsünün altında parçanın her bükümü bir satırda listelenir. Abkant operatörüne ya da bükümcüye vereceğiniz tablo budur; Excel'e aktarırsınız.
| Sütun | Anlamı |
|---|---|
| Büküm | Bükümün sırası (1, 2, 3…) |
| Yön | Yukarı ya da aşağı |
| Açı | Büküm açısı (derece) |
| İç yarıçap | Bükümün iç yarıçapı (mm) |
| Boy | Büküm çizgisinin uzunluğu (mm) |
Abkant Tablosu
Sac Levha sekmesindeki Abkant Tablosu, malzeme ve kalınlığa göre şunu gösterir: alt kalıp (V açıklığı), havada bükümde oluşan iç yarıçap, K, metre başına büküm kuvveti (kN/m) ve o kalıpta bükülebilecek en kısa flanş. Alt kalıp listesine kendi V açıklığınızı ekleyebilirsiniz. Genel kural olarak 3 mm'ye kadar sacta kalıp açıklığı kalınlığın yaklaşık 6 katıdır; 2 mm sac için V12 gibi.
Abkant değerleri tahmindir. Makine üreticisinin tablosu ve deneme bükümü esastır.
DXF'in katmanları
SelviCAD açınımı, kesilecek çizgileri bükümle ilgili çizgilerden ayrı katmanlara yazar. Böylece lazerci kesim katmanını seçer, abkantçı büküm notlarını okur.
| Katman | İçinde ne var | Çizgi |
|---|---|---|
| OUTLINE | Parçanın dış çevresi ve delikler: lazerin keseceği çizgiler | Siyah, sürekli |
| BEND | Büküm bölgesinin kenar çizgileri | Kırmızı, kesik |
| BEND_CENTER | Bükümün ekseni | Kırmızı, çizgi-nokta |
| BEND_NOTES | Her büküm için yön, açı ve iç yarıçap notu: “YUKARI 90° R2” | Kırmızı yazı |
| FORM_TOOL | Panjur, yuvarlak gömme gibi form araçlarının dış çizgisi ve merkez işareti (varsa) | Macenta |
Notlarda “AŞAĞI” gibi Türkçe harfler eski CAM programlarında da doğru okunsun diye DXF Türkçe kod sayfasıyla yazılır.
Lazerciye vermeden önce
- Malzemeyi ve kalınlığı dosya adında ya da notta yazın.
- Hangi katmanın kesileceğini söyleyin. Kesim çizgileri OUTLINE katmanındadır; büküm katmanları bilgi içindir. Atölyenin CAM programı katmanları farklı ele alabilir.
- Adet ve kütle için Sac Kesim Listesi'ni Excel olarak yanında gönderin.
- Büküm yönü notlarını (YUKARI / AŞAĞI) abkantçıyla paylaşın.
- İlk parçayı bükerek doğrulayın; ölçü tutmuyorsa K tablosunu ölçtüğünüz değerle düzeltin.
Sık sorulanlar
K faktörünü kaç almalıyım?
Başlangıç için SelviCAD'in varsayılanı 0,44; malzemeye göre tablodan almak daha doğrudur. Kesin değer makineye, kalıba ve malzemeye bağlıdır: bir deneme bükümüyle doğrulayın, ölçtüğünüz değeri K tablosuna yazın.
Açınım ölçüsü gerçek bükümle tutmuyor, ne yapmalıyım?
Önce gerçek iç yarıçapı ve K faktörünü denetleyin. Havada bükümde gerçek iç yarıçap kalıp açıklığına bağlıdır; Taban Flanş panelinde bükümü yaptığınız alt kalıbı seçerseniz yarıçap o kalıba göre alınır.
Bükümlü bir katı modeli sac parçaya çevirebilir miyim?
Evet. Sac'a Dönüştür, kalınlığı olan bir levhayı ya da içi oyulmuş kutu, U kanal gibi bükümlü bir katıyı sac parçaya çevirir: katının taban yüzüne tıklarsınız, duvarlar ve bükümler tanınır, keskin köşeler verdiğiniz yarıçapla yuvarlanır. Sonra açınım ve kesim listesi çalışır.
Açınım DXF'i hangi programlarda açılır?
DXF, lazer ve CNC programlarının çoğunun açtığı biçimdir. Dosya milimetre biriminde yazılır.
Delikler büküme çok yakın çıkarsa?
Büküm bölgesine çok yakın delik bükülürken bozulabilir; Tasarım Denetimi bunu uyarır. Deliği büküme en az 2,5 × kalınlık + büküm yarıçapı kadar uzağa alın.
Sac parçanızı deneyin.
30 gün ücretsiz deneyin: bütün özellikler açıktır. Deneme anahtarı ve kişisel indirme bağlantısı için formu doldurun.